Een technische diepgaande duik in flensgeometrie, puntselectie, coatingsystemen en installatievariabelen die betrouwbare verbindingen scheiden van veldfouten.
Abstract
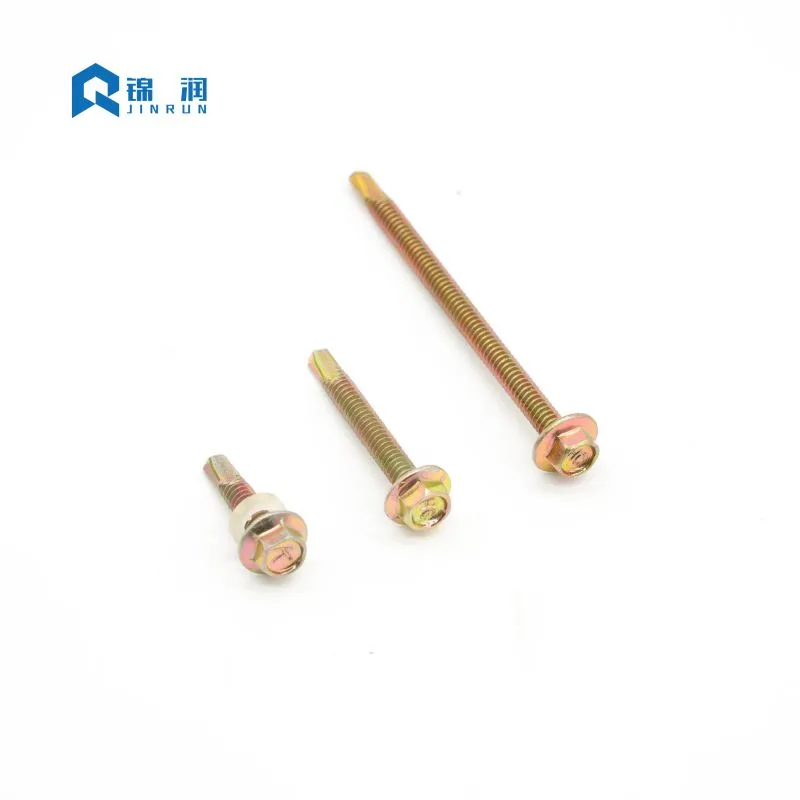
Weinig bevestigingsmiddelen dragen zoveel structurele verantwoordelijkheid met zo weinig zichtbare erkenning als deZelfborende schroef met zeskantflenskop. Van metalen dakbedekking en bekleding tot montage op zonne-energie en licht constructiestaal: deze schroef moet in één keer boren, tappen en vastklemmen – vaak bij wind, regen en blootstelling aan corrosie. Dit artikel onderzoekt de technische logica achter de geïntegreerde flenskop, het puntnummersysteem dat de compatibiliteit van materiaaldiktes regelt, de coatingtechnologieën die de levensduur bepalen, en de installatievariabelen die in het veld het vaakst verkeerd worden beheerd. Het is geschreven voor aannemers, distributeurs en specificatieschrijvers die meer nodig hebben dan een cataloguslijst: ze hebben behoefte aan een goed begrip van waarom dit bevestigingsmiddel presteert en hoe het in veeleisende bouwomgevingen kan blijven presteren.
Inhoudsopgave
- Ontwerpanatomie: waarom de flens het belastingspad verandertGa naar sectie
- Normen, maten en het puntnummersysteemGa naar sectie
- Coatingselectie: de schroef afstemmen op de belichtingGa naar sectie
- Installatiewetenschap: snelheid, druk en afdichtingscompressieGa naar sectie
- Faalwijzen die terug te voeren zijn op selectie en techniekGa naar sectie
- Kwaliteitsborgings- en inspectieprotocollenGa naar sectie
- Veelgestelde vragenGa naar sectie
1. Ontwerpanatomie: waarom de flens het belastingspad verandert
Een conventionele zeskantige sluitring maakt gebruik van een aparte neopreen- of EPDM-ring met stalen achterkant om de klemdruk te verdelen. De flenskop integreert dat draagoppervlak rechtstreeks in de kopgeometrie. Het resultaat is niet alleen maar gemak. Het verandert hoe kracht door de verbinding reist.
De flens vergroot het draagoppervlak onder de kop, waardoor de contactspanning op dun staal en voorgelakte bekleding wordt verlaagd. Een lagere contactspanning vermindert het risico op kromtrekken, coatingbreuk en doortrekken wanneer de verbinding wordt blootgesteld aan windbelasting of thermische cycli. Omdat het lageroppervlak machinaal is bewerkt of koud is gevormd als onderdeel van de kop, is er geen afzonderlijke ring die uit het midden kan verschuiven, weg kan vallen tijdens de installatie of ongelijkmatig kan worden samengedrukt.
De zeshoekige aandrijving is even functioneel. Het accepteert een standaard dopsleutel of moersleutel en brengt het koppel over met veel minder cam-out dan een Phillips- of Pozi-uitsparing. Dat is van belang als de schroef door een gording moet boren en vervolgens een paneel moet vastklemmen zonder de aandrijfuitsparing te draaien of de kop te strippen. Voor werk met grote volumes zorgt de combinatie van flenslager en zeskantaandrijving ervoor dat één enkel gereedschap (meestal een schroefpistool met koppeling) duizenden bevestigingsmiddelen tot een consistente diepte kan drijven.
Het geïntegreerde lageroppervlak
Bij het specificeren van bevestigingsmiddelen voor dun staal is de spanningsverdeling onder de schroefkop een kritische technische overweging. Een standaard platte sluitring kan bij een hoog koppel buigen of vervormen, waardoor de integriteit van de verbinding in gevaar komt. De geïntegreerde flens op deZelfborende schroef met zeskantflenskopis ontworpen met een specifieke dikte- en diameterverhouding die buigbestendig is. Dit stijve draagvlak zorgt ervoor dat de klemkracht gelijkmatig over de verbonden materialen wordt verdeeld. Bij toepassingen waarbij geïsoleerde panelen betrokken zijn, verhindert de flens dat de schroefkop door de relatief zachte buitenhuid van het paneel trekt, waardoor een weerbestendige afdichting behouden blijft, zelfs onder dynamische windbelastingen.
Hex Drive versus kruisvormige uitsparingen
De keuze van het type aandrijving heeft een aanzienlijke invloed op de installatie-efficiëntie en de betrouwbaarheid van de verbindingen. Kruisvormige uitsparingen, zoals Phillips of Pozi, zijn ontworpen om naar buiten te komen wanneer een bepaalde koppeldrempel wordt bereikt - een functie die oorspronkelijk bedoeld was om te strak aandraaien bij massaproductie te voorkomen. Bij constructietoepassingen waar zelfborende schroeven door staal moeten snijden, is cam-out echter zeer ongewenst. De zeskantaandrijving zorgt voor een veilige zespuntsaangrijping waardoor de operator het nodige koppel kan uitoefenen om het gat te boren en op de schroefdraad te tappen zonder dat de bit wegglijdt. Deze positieve aangrijping vermindert de vermoeidheid van de machinist, minimaliseert slijtage van de bits en zorgt ervoor dat het volledige koppel wordt overgebracht naar de snijkant.
Draadgeometrie en betrokkenheid
Het draadprofiel van een zelfborende schroef is geoptimaliseerd voor zowel snijden als klemmen. De draden worden doorgaans gerold in plaats van gesneden, waardoor de korrelstructuur van het staal op één lijn komt en de sterkte toeneemt. De spoed en de grote diameter zijn ontworpen om voldoende uittrekweerstand in het ontvangende materiaal te bieden. Fijne draden worden over het algemeen gebruikt voor metaal-op-metaal-toepassingen, waarbij een hoger aantal draden per inch wordt geboden voor een grotere houdkracht in dunne secties. Grove draden hebben vaak de voorkeur voor hout-op-metaal- of composietmaterialen, waarbij een grotere draaddiepte nodig is om het materiaal te verplaatsen zonder dat het gaat splijten of afbrokkelen.
- Geïntegreerd draagoppervlak:verspreidt de klembelasting zonder losse sluitring.
- Zeskantige aandrijving:hogere koppeloverdracht en minder bitslip onder belasting.
- Zelfborende punt:elimineert een aparte boorstap bij staal-op-staalverbindingen.
- Precisie draadrol:ondersteunt consistente betrokkenheid en terugtrekkingsweerstand.
2. Normen, maten en het puntnummersysteem
De wereldwijde markt voor bevestigingsmiddelen herkent dit product onder verschillende naamgevingsconventies – DIN 7504K, AS/NZS 3566 en IFI-equivalenten uit de inch-serie – maar de onderliggende variabelen blijven consistent: diameter, lengte, spoed, kopgeometrie en boorpuntcapaciteit. De catalogus van een leverancier kan tientallen combinaties vermelden, maar de specificatiebeslissing beperkt zich meestal tot twee vragen: welke totale dikte moet worden verbonden, en welk puntnummer kan die dikte boren voordat de schroefdraden in elkaar grijpen.
Het puntenaantalsysteem is de belangrijkste selectievariabele en wordt het vaakst verkeerd toegepast. Een punt #2 is bedoeld voor dun plaatwerk. A Punt #3 bestrijkt het brede midden van de algemene constructie. Voor zware structurele platen is een punt nr. 5 vereist. Als de boorpunt zonder schroefdraad korter is dan de gecombineerde materiaalstapel, beginnen de draden te bijten voordat de punt de onderste laag heeft verlaten. Het resultaat isopvijzelen: de twee lagen worden uit elkaar gedrukt, de schroefdraadaangrijping wordt aangetast en de schroef kan breken door overbelasting door torsie.
| Puntnummer | Typische metaaldiktecapaciteit | Veelvoorkomend gebruiksscenario |
|---|---|---|
| Punt #1 | Tot 0,062 inch (≈ 1,6 mm) | Ultradun plaatstaal, HVAC-kanalen |
| Punt #2 | Tot 0,110 inch (≈ 2,8 mm) | Licht plaatstaal, dunne bekleding |
| Punt #3 | 0,110 – 0,210 inch (≈ 2,8 – 5,3 mm) | Algemene constructie, dakbedekking, stalen frames |
| Punt #4 | 0,210 – 0,250 inch (≈ 5,3 – 6,4 mm) | Middelmatig constructiestaal, zwaar frame |
| Punt #5 | 0,250 – 0,500 inch (≈ 6,4 – 12,7 mm) | Zware structurele balken, dikke plaat |
Decodering van DIN- en IFI-equivalenten
Metrische en inch-series worden niet altijd één-op-één toegewezen aan alle leveranciers. De diameters DIN ST4.8, ST5.5 en ST6.3 komen overeen met gangbare lichte en middelzware structurele verbindingen; De diameters IFI #10, #12 en #14 bedienen de Noord-Amerikaanse markt. Van een specificatie die in de ene serie werkt, kan niet worden aangenomen dat deze in de andere serie uitwisselbaar is zonder de puntlengte, spoed en koplagerdiameter samen te controleren. Een DIN ST5.5-schroef kan bijvoorbeeld een iets andere spoed hebben dan een IFI #12-schroef, wat van invloed kan zijn op de aangrijping in voorgeboorde gaten of op het vereiste aandrijfkoppel.
Lengteselectie en materiaalstapelberekeningen
De lengteselectie volgt een praktische regel: het van schroefdraad voorziene gedeelte moet minstens drie volledige draden voorbij het samengevoegde materiaal uitsteken. Die marge beschermt de uittreksterkte en biedt ruimte voor kleine variaties in materiaaldikte. Als de stapel isolatie, afdichtmiddel of een ongelijkmatige opening bevat, moet het punt lang genoeg zijn om de volledige stapel vrij te maken voordat de schroefdraad begint. Ingenieurs moeten altijd de totale materiaaldikte berekenen (inclusief eventuele pakkingen of ringen) en daar minimaal 1,5 keer de schroefdiameter bij optellen om de minimaal vereiste nominale lengte te bepalen.
3. Coatingselectie: de schroef afstemmen op de belichting
Het mechanische ontwerp van een bevestigingsmiddel bepaalt of deze de verbinding kan maken. De coating ervan bepaalt of die verbinding overleeft. Dezelfde schroefgeometrie kan worden geleverd met gegalvaniseerd zink, thermisch verzinken, zink-aluminium schilfercoatings of meerlaagse keramische systemen, en het verschil in zoutsproeiprestaties is niet oplopend – het is categorisch.
Standaard gegalvaniseerd zink biedt basisbescherming voor binnen- en licht beschutte buitenomstandigheden. In kustlucht of industriële omgevingen kan die coating binnen enkele maanden rode roest vertonen. Thermisch verzinken biedt een dikkere opofferingszinklaag voor zware buiten- en maritieme omgevingen, maar de dikte van de coating kan de schroefdraadpassing beïnvloeden en vereist een zorgvuldige behandeling bij installatie.
Gegalvaniseerd zink en zijn beperkingen
Gegalvaniseerd zink is de meest gebruikelijke en economische afwerking voor zelfborende schroeven. Het biedt een uniforme, dunne coating die de schroefdraadafmetingen niet significant verandert, waardoor een soepele installatie wordt gegarandeerd. De standaard verzinking is echter relatief dun, vaak in het bereik van 5 tot 15 micron. In omgevingen met een hoge luchtvochtigheid, zoutnevel of industriële verontreinigende stoffen wordt de zinklaag snel verbruikt. Zodra het zink is opgebruikt, begint het onderliggende koolstofstaal te corroderen, wat leidt tot structurele verzwakking en lelijke roeststrepen op de gevel van het gebouw.
Thermisch verzinken voor zware omstandigheden
Voor toepassingen die duurzaamheid op lange termijn vereisen, heeft thermisch verzinken (HDG) de voorkeur. Bij het HDG-proces wordt de schroef in gesmolten zink gedompeld, waardoor een metallurgische verbinding ontstaat die resulteert in een dikke, slijtvaste coating. De lagen van zink-ijzerlegering bieden uitstekende bescherming tegen opoffering. De dikke coating kan de schroefdraad echter iets zwaarder maken, waardoor het gebruik van overgedraaide moeren of specifieke aandrijftechnieken nodig is. HDG is ideaal voor verbindingen van zwaar constructiestaal, buitenafrastering en maritieme omgevingen.
Geavanceerde Zn-Al-keramische systemen
Ruspert-type zink-aluminium-keramische systemen vertegenwoordigen een andere benadering. De coating is een composiet: een zinkopofferingslaag, een aluminium barrièrelaag en een anorganische keramische toplaag die microporiën afdicht. Neutrale zoutsproeigegevens voor deze systemen geven gewoonlijk een weerstand tegen rode roest aan van meer dan 1.000 uur, vergeleken met ongeveer 72-120 uur voor conventionele verzinking. Voor daken, gevels en zonnepanelen die niet gemakkelijk kunnen worden onderhouden, is dat prestatieverschil het verschil tussen een bruikbare montage en een voortijdige vervanging.
DeZelfborende schroef met zeskantflenskopwordt vaak alleen op de prestaties van de coating beoordeeld, maar in de specificatie moeten coating, substraat en omgeving als één systeem worden beschouwd.
| Coatingtype | Relatieve corrosiebescherming | Indicatieve zoutsproeiprestaties | Best passende omgeving |
|---|---|---|---|
| Gegalvaniseerd zink | Basis | ≈ 72 – 120 uur | Binnen, droog, licht beschut |
| Thermisch verzinkt | Hoog | Dikteafhankelijk, substantieel | Ernstig buitenshuis, op zee |
| Zink-aluminiumvlokken (type Dacromet) | Hoog | Enkele honderden uren | Industrieel, automobiel, kust |
| Zn-Al-keramiek (Ruspert-type) | Zeer hoog | Rode roest > 1.000 uur | Kustdakbedekking, chemische fabrieken, niet-onderhoudbare oppervlakken |
Galvanische corrosie en ongelijksoortige metalen
De keuze van de coating is ook een beslissing over materiaalcompatibiliteit. Een verzinkte koolstofstalen schroef die in contact komt met een aluminium paneel kan in aanwezigheid van vocht een galvanisch koppel creëren. Het minder edele metaal corrodeert bij voorkeur, en de resulterende rode roeststrepen zijn zowel een duurzaamheid als een esthetische mislukking. In kustgebieden en op aluminium constructies zijn roestvrijstalen behuizingen, bimetaalconstructies of barrièrecoatings de juiste specificatie – niet een zwaardere zinklaag op hetzelfde koolstofstalen substraat.
4. Installatiewetenschap: snelheid, druk en afdichtingscompressie
Zelfborende schroeven zijn metaalsnijgereedschappen, geen houtschroeven. Ze werken binnen een gedefinieerd snelheids- en voedingsvenster. Buiten dat raam raakt de punt oververhit, hardt het staal uit of bijt het niet. Het verschil tussen een schoon gat en een verbrande tip is meestal een kwestie van toerental en neerwaartse druk, niet van de kwaliteit van het bevestigingsmiddel.
Voor standaard koolstofstalen schroeven wordt het productiebereik doorgaans tussen 1.500 en 2.500 tpm aangegeven. Roestvrijstalen zelfborende schroeven vereisen lagere snelheden (vaak 1.000 tot 1.500 tpm) omdat het materiaal hard wordt en de warmte vasthoudt. Wanneer de punt te snel draait zonder voldoende voedingsdruk, verhoogt wrijving de punttemperatuur tot buiten het temperingsbereik. De punt wordt blauw, verliest hardheid en stopt met snijden. De schroef draait dan rond zonder erin te dringen, en de installateur verhoogt vaak de snelheid nog verder, waardoor het falen wordt versneld.
Gereedschapsselectie voor consistente resultaten
Het gereedschap is net zo belangrijk als de snelheid. Een met koppeling uitgerust schroefpistool met een dieptegevoelig neusstuk zorgt voor een consistente zitting. Een slagschroevendraaier met hoog koppel daarentegen past ongecontroleerd hameren en koppel toe; de kop kan afscheuren net zoals de flenszittingen, of de EPDM-ring kan worden verpletterd voordat de operator reageert. Voor elke toepassing waarbij een afdichtring betrokken is, is koppelregeling niet optioneel. Het gebruik van een dieptegevoelig neusstuk zorgt ervoor dat elke schroef tot exact dezelfde diepte wordt ingedraaid, waardoor de sluitring perfect wordt samengedrukt, ongeacht de vermoeidheid van de operator.
Het compressievenster van de EPDM-ring
Bij dak- en gevelbekleding is de gebonden EPDM-sluitring het primaire waterslot. Het heeft een smal correct compressiebereik. Door overcompressie wordt het rubber gedwongen om voorbij de metalen achterkant te schieten, waardoor het wordt blootgesteld aan UV-degradatie en de rubber-op-metaalverbinding wordt gescheurd. Door te weinig compressie blijft de ring los, waardoor capillaire werking vocht onder het hoofd kan trekken. Bij een correcte installatie is de EPDM enigszins zichtbaar aan de rand van de metalen ring, met de metalen achterkant vlak of licht hol – niet naar boven gebogen.
Neerwaartse druk is de andere helft van de voedingssnelheidsvergelijking. Een lichte “veerdruk” bij een hoog toerental zorgt ervoor dat de punt schuurt en schaatst in plaats van snijdt. Een constante, lineaire kracht – ruwweg 25 tot 35 lb in veel veldgeleiders – houdt de snijkanten ingeschakeld en produceert gekrulde metaalspanen. Fijn metaalstof en een blauwe punt zijn tekenen van wrijving, niet van snijden. Gekrulde spanen geven aan dat de warmte met de chip meegaat in plaats van zich op te hopen in de schroef.
5. Faalwijzen die terug te voeren zijn op selectie en techniek
De meeste veldfouten die worden toegeschreven aan “slechte schroeven” zijn feitelijk specificatie- of installatiefouten. Als u het mechanisme achter elke storing begrijpt, wordt het diagnostische proces verkort en worden herhaalde incidenten voorkomen.
Opvijzelen en draadstrippen
Zoals beschreven in het gedeelte met puntnummers, vindt opvijzelen plaats wanneer de draadaangrijping begint voordat de boorpunt het bodemmateriaal verlaat. De lagen scheiden, de draden strippen in het bovenste vel en de schroef kan bij de kop breken. De correctie is een langer punt, niet een grotere diameter of een hogere koppelinstelling. Inspectie van het gat na verwijdering kan uitwijzen of de schroefdraden voortijdig zijn aangesloten.
Lopen en oppervlakteschade
Een schroef die over het paneel schaatst voordat hij bijt, krast de zink- of verflaag en creëert een plaats waar corrosie kan ontstaan. Lopen is gebruikelijk als een punt te groot is voor dunne platen, als de initiële druk te licht is of als het bit versleten is. Een scherper punt voor dunne maat en stevige startdruk lossen de meeste gevallen op. In sommige situaties kan het gebruik van een pilotpons of een speciale boorpunt voor dun metaal het lopen volledig elimineren.
Kopbreuk en koppeloverbelasting
Kopafschuiving is een storing in de koppellimiet. Impactdrivers en versleten koppelingen zijn hier vaak de oorzaak van. De schroef kan het zittingoppervlak bereiken en dan een koppelpiek ontvangen die de overgangssterkte van kop naar schacht overschrijdt. Een dieptegevoelig neusstuk of een koppelbeperkt schroefpistool voorkomt de piek. Het is ook van cruciaal belang om te zorgen voor de juiste maat van de aandrijfbit, omdat een loszittende bit ervoor kan zorgen dat de hoeken van de zeskantaandrijving afgerond worden, waardoor er overmatige kracht nodig is om te verwijderen.
Afbraak van coating en interfacecorrosie
Bij ongelijksoortig metaalcontact in een vochtige omgeving ontstaat een galvanische cel. De schade manifesteert zich in de vorm van roestvlekken, blaarvorming in de coating of sectieverlies op het grensvlak. De oplossing is materiaalkeuze: roestvrij staal, bimetaalconstructie of een geschikte barrièrecoating, afgestemd op het plaatmateriaal en de blootstellingscategorie. Regelmatige visuele inspecties tijdens de bouw kunnen gebieden identificeren waar coatings tijdens de installatie zijn beschadigd, zodat deze kunnen worden bijgewerkt voordat de constructie in gebruik wordt genomen.
Elk van deze faalwijzen versterkt hetzelfde principe: deZelfborende schroef met zeskantflenskopis een systeemcomponent. Puntnummer, coating, substraat, gereedschap en techniek moeten samen worden geselecteerd. Een hoogwaardige coating kan een ondermaatse punt niet compenseren, en een premium schroef kan een slagschroevendraaier zonder dieptecontrole niet overleven.
6. Protocollen voor kwaliteitsborging en inspectie
Het garanderen van de betrouwbaarheid van verbindingen in veeleisende bouwprojecten vereist een robuust kwaliteitsborgingsproces. Bestekschrijvers en aannemers moeten inspectieprotocollen implementeren die zowel de binnenkomende bevestigingsmiddelen als de voltooide installatie bestrijken.
Dimensionale verificatie
Binnenkomende bevestigingsmiddelen moeten worden bemonsterd om kritische afmetingen te verifiëren: kopdiameter, flensdikte, grote en kleine draaddiameters en puntlengte. Variaties in deze afmetingen kunnen van invloed zijn op het vermogen van de schroef om effectief te boren en stevig vast te klemmen. Een te kleine flens biedt bijvoorbeeld mogelijk niet voldoende draagoppervlak, wat leidt tot paneelvervorming. Een kortere puntlengte dan gespecificeerd kan opvijzelen veroorzaken bij dikkere materiaalstapels.
Laagdikte testen
Voor projecten in corrosieve omgevingen is het verifiëren van de laagdikte essentieel. Magnetische inductiemeters kunnen worden gebruikt om op niet-destructieve wijze de dikte van zink- of zinklegeringscoatings te meten. Als alternatief kunnen laboratoriumtests van opofferingscoupons de prestaties bij zoutsproeien en de hechting van de coating bevestigen. De enige manier om de verwachte levensduur te garanderen is ervoor te zorgen dat de coating aan de specificatie voldoet.
Validatie van mechanische eigenschappen
De mechanische eigenschappen van de schroef, zoals torsiesterkte en hardheid, zijn van cruciaal belang voor zelfborende toepassingen. Met een torsiesterktetest wordt het maximale koppel bepaald dat de schroef kan weerstaan voordat de kop afbreekt of de schacht verdraait. Hardheidstests verifiëren dat de boorpunt voldoende gehard is om het doelstaal te penetreren zonder bot te worden, terwijl de kern sterk genoeg blijft om brosse breuk te weerstaan. Leveranciers houden vanJINRUNbieden doorgaans certificering van deze eigenschappen op basis van batchtests.
7. Veelgestelde vragen
Hoe weet ik welk puntnummer ik moet gebruiken voor een bepaalde materiaaldikte?
Kan ik een slagschroevendraaier gebruiken om deze schroeven te installeren?
Wat zorgt ervoor dat een zelfborende schroef over het paneel ‘loopt’ voordat hij gaat boren?
Is een coating van het Ruspert-type de moeite waard om te specificeren ten opzichte van standaard verzinken?
Waarom vertonen sommige geïnstalleerde schroeven binnen enkele maanden roeststrepen?
Voor kopers en bestekschrijvers die gedocumenteerde maat- en coatingopties nodig hebben, kan het engineeringteam gedetailleerde specificaties en testrapporten verstrekken. De cruciale stap is het definiëren van de materiaalstapel, de blootstellingscategorie en het gereedschap voordat de bestelling wordt geplaatst, en niet nadat de eerste verbinding is mislukt.
De flenskop, het puntnummer en de coating zijn geen onafhankelijke kenmerken. Het betreft een enkelvoudig specificatiebesluit. Wanneer ze zijn afgestemd op de toepassing, levert de zelfborende zeskantflensschroef de combinatie die veeleisende constructieconstructies bij elkaar houdt: boorsnelheid, klemstabiliteit en corrosieweerstand in één handeling.
Of het volgende project nu metalen dakbedekking, montage op zonne-energie of licht constructiestaal betreft, het juiste startpunt is een technisch gesprek over materiaaldikte, blootstelling en installatiemethode.Neem contact met ons opom de specificatie van het bevestigingsmiddel af te stemmen op de toepassing voordat de eerste schroef wordt ingedraaid.
Neem contact met ons op voor projectondersteuning